Ştiri

Inspecția calității răcitorului moale înainte de expediere

2026-09-04 0 Lasă-mi un mesaj
O inspecție înainte de expediere este ultimul punct în care o problemă costă sute de dolari în loc de un întreg container. Este, de asemenea, pasul pe care cei mai mulți cumpărători îl subspecificează - rezervarea unei inspecții, acceptarea tuturor setărilor implicite pe care agenția le propune și primirea unui raport pe care nu îl pot interpreta cu adevărat. Acest ghid acoperă modul în care funcționează de fapt eșantionarea AQL, cum să definiți defectele pentru un răcitor moale în mod specific și verificările specifice produsului pe care o inspecție generică a bunurilor de consum le va rata cu totul. Sealock (YiFuLong Outdoor Gear Co., Ltd.) își desfășoară propria inspecție de ieșire și salută inspecția terță parte pentru fiecare comandă.


Ce este o inspecție înainte de expediere

Mecanismul este mai degrabă statistic decât exhaustiv: ;în loc de a inspecta 100% din produse, o dimensiune predefinită a eșantionului este selectată aleatoriu din lot, iar numărul de defecte găsite în eșantion este comparat cu limitele de acceptare definite în tabelul AQL. Standardul de guvernare este ;ISO 2859-1 (echivalent ANSI/ASQ Z1.4).

Un punct conceptual merită subliniat înaintea oricăror numere: ;AQL este o limită, nu o promisiune - o inspecție trecută nu înseamnă că expedierea dvs. are 2,5% defecte; înseamnă că eșantionul a fost în concordanță cu o rată a defectelor la sau sub limită.

Cele trei categorii de defecte – și de ce trebuie să le definiți

Fiecare defect găsit este sortat într-una dintre cele trei găleți, fiecare cu propria limită de acceptare: ;un defect critic face ca produsul să fie nesigur sau nevandabil, iar practica standard este toleranța zero - un defect critic eșuează expedierea; un defect major înseamnă că produsul nu se va vinde sau se va întoarce, un client l-ar respinge; un defect minor este o imperfecțiune cosmetică pe care un client ar accepta probabil.

Apoi urmează propoziția care contează cel mai mult în tot acest articol: ;acele găleți nu înseamnă nimic până când cineva le definește pentru produsul tău specific. Un inspector care nu s-a ocupat niciodată de un răcitor sudat nu va ști dacă o linie de sudură neuniformă este cosmetică sau o scurgere viitoare. Trebuie să le spui. Cele mai bune practici sunt explicite: ;aceste definiții ar trebui să fie documentate într-un acord scris de calitate cu furnizorul dumneavoastră înainte de începerea producției – nu dezbătute atunci când o expediere revine cu defecte.

O clasificare a defectelor de pornire pentru un răcitor moale.Adaptați-l la produsul dvs. și acordați-l în scris atât cu furnizorul, cât și cu inspectorul înainte de producție:
  • Critic— orice scurgere în cadrul testului de apă convenit; căptușeală alimentară greșită sau lipsă; lipsește marcarea țării de origine sau etichetarea obligatorie; cureaua sau mânerul care se desprinde sub sarcină; contaminare în interiorul camerei alimentare.
  • Major— linia de sudură subțire, arsă, neuniformă sau scurtă față de tura specificată; fermoarul nu se etanșează sau nu funcționează fără probleme; grosimea izolației sub specificație; tip greșit de spumă; hardware spart sau lipsă; cusătură care pătrunde în camera sigilată; bara de prindere a curelei lipsă sau incompletă; dimensiuni in afara tolerantei; capacitate mai jos indicată; culoare greșită față de standardul aprobat; logo greșit, deplasat sau decojit.
  • Minor— zgârieturi mici de suprafață care nu afectează funcția; ușoară variație de culoare în limitele toleranței convenite; capetele firelor libere pe cusăturile exterioare; imperfecțiuni minore de imprimare a ambalajului.

Setarea numerelor

Implicit în industrie și semnificația acestuia: ;AQL 0/2.5/4.0 înseamnă zero defecte critice tolerate, până la 2,5% majore, până la 4,0% minore, ceea ce este adecvat pentru majoritatea bunurilor de larg consum. Benzile tipice sunt ;0,0–0,65% pentru defecte critice, 1,0–2,5% pentru majore și 2,5–4,0% pentru minore, cu ;AQL 2,5 standardul cel mai comun pentru bunuri de larg consum, AQL 1,0 pentru categoriile cu risc mai mare și AQL 4,0 pentru defecte cosmetice minore acceptabile.

Nivelul de inspecție controlează dimensiunea eșantionului: ;General Nivelul II este implicit pentru aproape toate inspecțiile de rutină a produselor de consum — cu excepția cazului în care aveți un motiv anume pentru a-l schimba, utilizați Nivelul II, în timp ce ;General Nivelul I folosește o dimensiune mai mică a eșantionului, utilizată atunci când inspecția este costisitoare sau distructivă (de exemplu, testarea impermeabilizării pe pungi). Această paranteză este direct relevantă aici: răcitoarele de testare a apei sunt distructive pentru timp, dacă nu pentru produs, deci o structură sensibilă este Nivelul II pentru inspecția generală a manoperei cu un eșantion definit separat, mai mic pentru testarea apei.

Un exemplu lucrat

;Pentru un lot de 5.000 la nivelul general II, litera cod L indică o dimensiune a eșantionului de 200 de unități. Pentru AQL 2.5 privind defecte majore, numărul de acceptare este 10 și numărul de respingere este 11 — inspectorul selectează aleatoriu 200 de pungi, inspectează fiecare și numără defectele majore; 10 sau mai puține treceri, 11 sau mai multe rate. O comandă mai mică funcționează în același mod: ;pentru o expediere de 2.000 de unități, litera de cod K oferă o dimensiune a eșantionului de 125, acceptați dacă ≤7 defecte majore, respingeți dacă ≥8.

Neînțelegerea aproape fiecărui cumpărător pentru prima dată are:;AQL 2.5 nu înseamnă 2,5% din dimensiunea eșantionului dvs. Dacă ar fi făcut-o, 2,5% din 200 ar fi 5 defecte permise - dar numărul efectiv acceptat din tabel este 10. Numerele provin din calcule de probabilitate statistică din ISO 2859-1, nu din simplă înmulțire. Citiți numerele de acceptare/respingere de pe tabel; nu le calcula singur.


Un detaliu de eșantionare demn de precizat, deoarece afectează cât de reprezentativ este rezultatul: trageți mostre pe rădăcina pătrată a numărului de cutii de carton plus unul - de exemplu, 100 de cutii înseamnă selectarea a 11 cutii - în loc să prelevați întreaga probă din cutiile stivuite cel mai aproape de ușă.

Verificările specifice răcitorului eșuează o inspecție generică

Aici este cazul în care o inspecție standard a bunurilor de larg consum nu este insuficientă. Un răcitor moale are două atribute invizibile și un test distructiv pe care un inspector general nu se va gândi să îl acopere decât dacă este instruit.

1. Testarea apei — singura dovadă a sigiliului

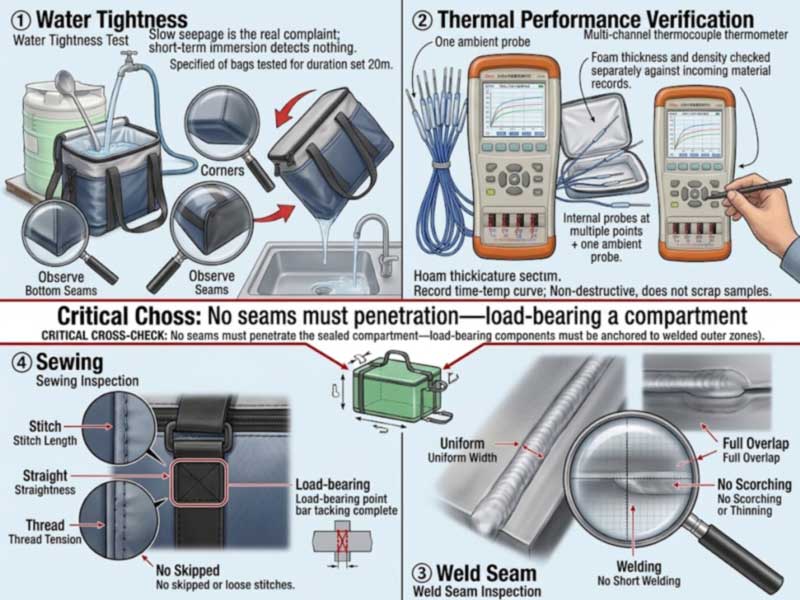
Specificați-l în mod explicit: un număr definit de unități umplute cu apă, sigilate și așezate pe o parte și răsturnate pentru o durată definită, cu cusătura de bază, colțurile, capetele fermoarului și punctele de ancorare ale curelei. Durata contează, deoarece infiltrația lentă este tiparul de plângere din lumea reală și o scufundare de treizeci de secunde nu o va dezvălui. Acordați dimensiunea eșantionului, metoda și durata în brevetul de inspecție.

2. Verificarea izolației — măsurați performanța, nu grosimea

Grosimea și tipul spumei nu pot fi judecate privind o pungă finită, iar unitățile de tăiere deschise este o modalitate distructivă și irositoare de a afla. Cea mai bună metodă este de a măsura ceea ce face de fapt izolația, folosind un tester de temperatură cu termocuplu multicanal: sonde plasate în interiorul pungii - și una care înregistrează mediul în afara acesteia - înregistrează temperatura la intervale de timp pe o perioadă definită, producând o curbă mai degrabă decât o opinie.

Sealock folosește un tester de temperatură cu mai multe canale exact pentru asta. Mai multe canale de sondă permit înregistrarea mai multor puncte simultan - de exemplu pozițiile superioare și inferioare din interiorul camerei plus mediul - sau mai multe unități testate în paralel, astfel încât rezultatul reflectă lotul mai degrabă decât un singur sac norocos. Deoarece testul este nedistructiv, unitățile testate nu sunt anulate și verifică proprietatea pe care o experimentează de fapt clientul: cât timp rămâne conținutul rece.

Acolo unde o specificație este exprimată în milimetri de spumă, mai degrabă decât în ​​ore de reținere, înregistrările materialelor primite rămân referința pentru grosime și densitate - motiv pentru care documentația IQC ar trebui să fie, de asemenea, în domeniul de aplicare a inspecției. În practică, cele două lucrează împreună: înregistrările materialelor confirmă ceea ce a intrat, iar testarea temperaturii confirmă ceea ce face.

3. Reclamații de reținere la rece — testați-le în raport cu un protocol definit

Dacă ambalajul dvs. face publicitate pentru ore, această cifră are nevoie de o bază de testare în spatele ei. Variabilele trebuie fixate pentru ca rezultatul să însemne orice: temperatura ambiantă, cantitatea și tipul de gheață sau pachete de gheață, dacă punga a fost pre-răcită, cât de plină este și dacă este deschisă în timpul testului. O cifră de reținere la rece citată fără aceste condiții nu este o măsurătoare.

Practic, o funcționare completă de 48 de ore nu se încadrează într-o fereastră de inspecție înainte de expediere, așa că păstrarea la rece este în mod normal verificată în etapa de prelevare și menținută prin înregistrările de rutină a testelor din fabrică, inspecția înainte de expediere confirmând că materialele și construcția se potrivesc cu proba aprobată care a fost testată. Fiți de acord cu furnizorul dvs. din ce protocol provine cifra publicată - și faceți publicitate acestei cifre, nu una mai rotundă.

4. Ambele metode de construcție, inspectate separat

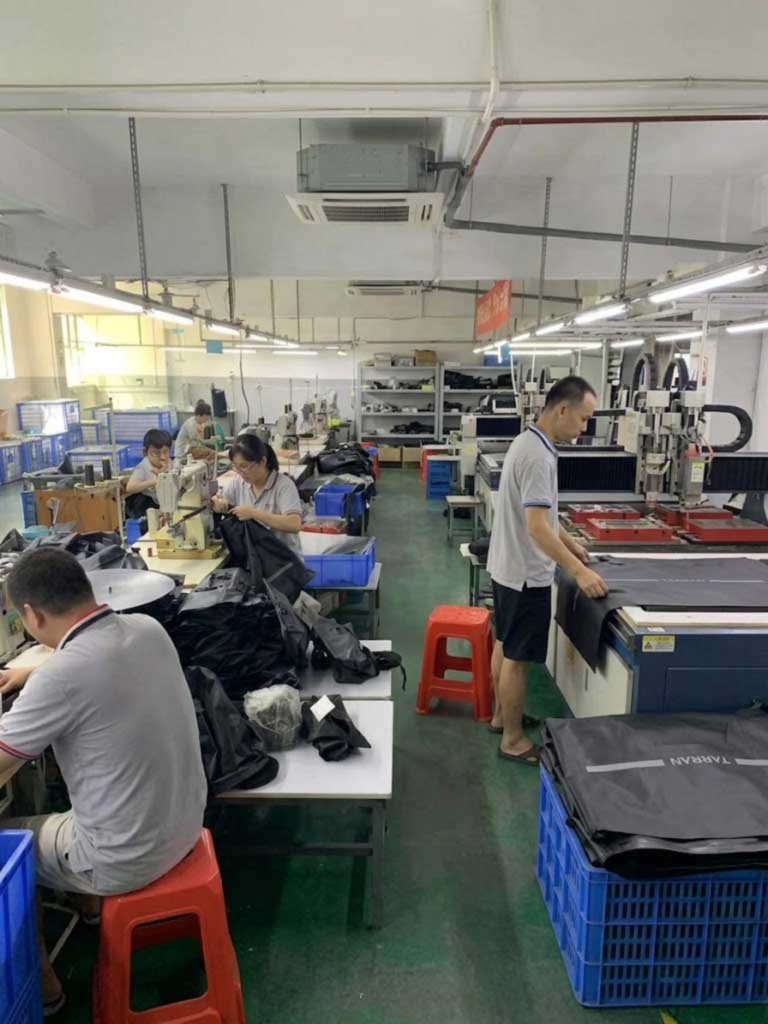
Iată un punct în care cumpărătorii greșesc adesea. Un răcitor moale nu este adesea doar sudat - multe variante combină construcția sudată de înaltă frecvență pentru camera etanșă cu cusut convențional pentru curele, ham, buzunare exterioare, curele și ornamente. Sealock rulează atât: linii de sudură de înaltă frecvență, cât și linii de cusut dedicate, în încăperi separate de la același etaj ale aceleiași clădiri, iar construcția sa cusută este o capacitate de bază mai degrabă decât o idee ulterioară.

Consecința inspecției este căsudurile și cusăturile necesită criterii separate. Inspecția sudurii caută lățimea uniformă, tura completă, fără ardere sau subțiere și fără suduri scurte. Inspecția cusăturii caută densitatea cusăturii, dreptatea, tensiunea firului, prinderi sigure la punctele de încărcare și fără cusături libere sau sărite. Și există o verificare transversală specifică acestui produs:nicio cusătură nu poate pătrunde în camera sigilată— fiecare atașament portant ar trebui să se ancoreze în zonele exterioare sudate. Un inspector ar trebui să i se spună să caute acest lucru în mod explicit, deoarece o gaură de ac prin plicul de reținere este o scurgere pe care nicio cantitate de cusătură bună în altă parte nu o compensează.

cooler-specific pre-shipment inspection scope covering water test, multi-channel temperature testing, weld inspection and stitch inspection

Domeniul complet de inspecție

Zonă Ce se verifică
Cantitate și ambalare Unități pe cutie, cantitate totală, dimensiuni și greutate cutie, marcaje cutie, test de cădere, dacă este specificat
Conformitate cu proba de aur Fiecare unitate comparată cu eșantionul de referință aprobat
Dimensiuni si capacitate Dimensiuni exterioare si interioare fata de specificatii, cu tolerante
Materiale Țesătură și acoperire, material de căptușeală conform specificațiilor; tipul și grosimea spumei față de înregistrările materialelor primite
Performanta termica Înregistrarea temperaturii termocuplului multicanal conform protocolului convenit, acolo unde este specificat
Constructie sudata Lățimea sudurii, suprafața, uniformitatea, fără arsuri, subțieri sau suduri scurte
Construcție cusută Densitatea cusăturii, tensiunea, dreptatea, prinderea la punctele de încărcare, fără cusături sărite sau slăbite
Integritatea de izolare Fără cusături prin camera sigilată; zone de ancorare sudate pentru atașamente portante
Test de apă Probă definită umplută, sigilată, inversată pentru o durată definită
Funcţie Fermoare și închideri ciclizate; catarame, inele D și dispozitive de reglare acționate; ham montat și încărcat
Branding și etichetare Metoda logo-ului, dimensiunea și poziția; etichete țesute; grija și marcarea originii; cod de bare scanat și potrivit
Culoare Comparativ cu standardul aprobat conform sursei de lumină și toleranței convenite
Curăţenie Camera alimentară fără reziduuri, praf, miros și material liber

Citirea Raportului și Decizia

Raportul ar trebui să vă ofere constatări cu dovezi, nu doar un verdict: fotografii ale fiecărui defect, contorizări pe categorii față de numerele de acceptare/respingere și planul de eșantionare utilizat. Ceea ce contează este dacă vă lasă să acționați.

În cazul în care lotul eșuează, opțiunile sunt reprelucrate și reinspectate, sortați și acceptați unitățile bune, negociați o reducere sau respingeți. Decizia ar trebui să fie comercială și să fie informată de ceea ce a eșuat de fapt - un lot care eșuează pe firele libere este o problemă diferită de un lot care eșuează din cauza scurgerilor. Ceea ce nu ar trebui să se întâmple niciodată este ca plata soldului să fie eliberată înainte ca rezultatul să fie cunoscut, motiv pentru care inspecția înainte de expediere este în mod normal legată de etapa de plată.

Rezervați inspecția la momentul potrivit.Practica standard este atunci când producția este în mod substanțial completă și ambalată - în mod obișnuit aproximativ 80% terminată - astfel încât inspectorul vede mărfurile finite reprezentative și mai este timp pentru a relua înainte de data expedierii. Rezervarea prea devreme înseamnă inspectarea unui eșantion nereprezentativ; prea târziu înseamnă că nu există timp pentru a repara ceva.


Ce să-i dea inspectorului

Îndrumările practice sunt specifice: la rezervare, furnizați inspectorului nivelurile AQL pentru fiecare categorie de defect (de exemplu: critic 0, major 2,5, minor 4,0), plus:

  1. Cel aprobatmostra de aur, sau fotografii clare ale acestuia și ale locației sale din fabrică.
  2. Dvslista de clasificare a defectelor— cel mai valoros document pe care îl puteți furniza.
  3. Thecaietul de sarcini: dimensiuni cu tolerante, materiale, grosime spuma, garnitura, inchidere, feronerie.
  4. Theprotocol de testare a apei: dimensiunea eșantionului, metodă, durată, ceea ce contează ca eșec.
  5. Opere de artă de branding și ambalare, inclusiv cerințele privind formatul codului de bare și marcarea originii.
  6. Thestandard de culoareși toleranță convenită.
  7. Oricetestarea distructivăvrei, convenit dinainte.

Decideți-le înainte de producție, nu atunci când inspectorul stă pe podea. După cum spune un ghid, cheia este să decideți înainte de începerea producției, nu după ce inspectorul ajunge la fabrică.

Cum se ocupă Sealock de calitatea de ieșire

Capacitate de construcție Linii de sudare de înaltă frecvențăşilinii de cusut dedicate — camere separate, același etaj; multe versiuni combină ambele procese
Lanț de inspecție IQC pe materialele de intrare, IPQC în linie (inclusiv inspecția sudurii la stația de sudare), OQC la poarta de ieșire
Prelevarea de probe Eșantionarea AQL în funcție de criteriile de acceptare definite
Referinţă Probă de aur semnată păstrată și utilizată pentru comparație la OQC
Testarea apei Testare completă în lot cu imersie în apă a construcțiilor sigilate
Suită de laborator Testarea temperaturii cu termocuplu multicanal pentru reținere la rece, plus cicluri de încărcare, tracțiune, aderență, pulverizare de sare, abraziune, rezistență a culorii și diferență de culoare
Terț Inspecția SGS sau QIMA este binevenită la linia de ieșire
Certificari ISO9001, BSCI, SMETA P4, GRS, HIGG, SCANARE

Pentru modul în care lanțul de calitate rulează mai devreme în producție, consultațiCum sunt fabricate rucsacuri moişiProducător de rucsac frigorific sudat RF. Pentru evaluarea fabricii în sine și nu a lotului, veziLista de verificare a auditului fabricii Soft Cooler pentru importatori.

high-frequency welding line and sewing line in adjacent rooms, with many cooler builds combining both processes

Întrebări frecvente: Inspecție înainte de expediere pentru răcitoare moi

Î: Ce AQL ar trebui să folosesc pentru pungile frigorifice?

R: Valoarea implicită generală pentru bunuri de consum de AQL 0 critic / 2,5 major / 4,0 minor la nivelul II de inspecție generală este o valoare de bază rezonabilă. Strângeți major la 1,0–1,5 dacă vindeți în conturi de retail solicitante sau produsul prezintă un risc mai mare. Rețineți că nivelurile AQL sunt setate separat pentru fiecare categorie de defect, iar defectele critice sunt în mod normal toleranță zero.

Î: AQL 2.5 înseamnă că 2,5% din proba mea poate fi defectă?

R: Nu - aceasta este cea mai frecventă neînțelegere. Pentru un eșantion de 200 de unități la AQL 2.5, numărul de acceptare este 10, nu 5. Numerele de acceptare și de respingere provin din tabelele statistice din ISO 2859-1, mai degrabă decât din înmulțirea dimensiunii eșantionului cu procent. Citiți-le întotdeauna de pe masă.

Î: Ce contează ca un defect critic la un răcitor moale?

R: De obicei, o scurgere în cadrul testului de apă convenit, o căptușeală greșită sau lipsă de calitate alimentară, marcarea originii sau etichetarea necesară, o curea sau mânerul care se desprinde sub sarcină sau contaminare în camera alimentară. Dar aceste definiții există doar dacă le scrieți - documentați clasificarea defectelor într-un acord de calitate cu furnizorul înainte de începerea producției.

Î: Cum pot verifica sigiliul în timpul inspecției?

R: Specificați un test de apă în documentul de inspecție: câte unități, umplute cu câtă apă, sigilate, așezate pe o parte și răsturnate pentru cât timp și ce zone trebuie să respecte inspectorul - cusătura de bază, colțurile, capetele fermoarului și ancorele curelei. Rețineți că infiltrația lentă este modelul de eșec din lumea reală, deci durata contează; o scufundare scurtă dovedește foarte puțin.

Î: Cum se verifică izolația dacă spuma este etanșată în interior?

R: Măsurând performanța, mai degrabă decât tăind pungile deschise. Un tester de temperatură cu termocuplu multicanal înregistrează temperatura în mai multe puncte din interiorul pungii plus mediul într-o perioadă definită, producând o curbă reală de reținere la rece - nedistructivă, astfel încât nicio unitate nu este anulată și verifică ceea ce experimentează de fapt clientul. Grosimea și densitatea spumei în sine sunt confirmate în raport cu înregistrările materialelor primite din fabrică, deci includeți-le și pe cele în domeniul de inspecție.

Î: Ar trebui ca capacul de inspecție să fie cusut și sudat?

A: Da. Multe răcitoare moi combină construcția sudată pentru camera etanșă cu construcția cusută pentru curele, ham, buzunare și chingi, astfel încât cele două au nevoie de criterii separate - lățimea sudurii, poala și uniformitatea pe o parte; pe de altă parte, densitatea cusăturii, tensiunea și prinderea la punctele de încărcare. Adăugați o verificare transversală: nicio cusătură nu trebuie să pătrundă în camera sigilată, deoarece un orificiu pentru ac prin plicul de reținere devine o scurgere.

Planificați o inspecție?Sealock (YiFuLong Outdoor Gear Co., Ltd.) rulează intern IQC, IPQC și OQC cu eșantionare AQL, comparare a probelor de aur și testare completă cu imersie în apă, atât pe liniile sale de sudură de înaltă frecvență, cât și pe liniile de cusut - și salută inspecția SGS sau QIMA la orice comandă. Trimiteți clasificarea defectelor și setările AQL, iar echipa își va alinia criteriile de ieșire la acestea.

E-mail:info@sealock.com.hk |  Telefon: +86-13632981825  | Răsfoiți gama soft cooler

Standardele de eșantionare, convențiile AQL și practicile de inspecție citate aici reflectă surse de asigurare a calității disponibile public de la jumătatea anului 2026; dimensiunile eșantioanelor și numerele de acceptare/respingere trebuie citite din tabelele actuale ISO 2859-1 / ANSI-ASQ Z1.4 pentru dimensiunea specifică a lotului și nivelul de inspecție. Acordați în scris definițiile defectelor, setările AQL și protocoalele de testare cu furnizorul și furnizorul dumneavoastră de inspecție înainte de producție.

Știri similare
Lasă-mi un mesaj
X
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor. Politica de confidențialitate
RespingeAccepta